

یک سیلندر هیدرولیک از بیرون ساده به نظر می رسد، اما تولید قابل اعتماد بسیار بیشتر از برش یک لوله فولادی، قرار دادن میله و نصب مهر و موم است.
یک سیلندر با کارایی بالا به مواد کنترل شده، ماشینکاری دقیق، عملیات حرارتی، تکمیل سطح، طراحی مهر و موم، جوشکاری، مونتاژ تمیز و آزمایش فشار بستگی دارد. خطاهای کوچک در هندسه سوراخ، پایان میله، شیارهای آب بند، کیفیت جوش، یا خواص مواد می تواند باعث نشتی، سایش زود هنگام آب بندی، نمره گذاری میله، کاهش فشار یا شکست خستگی شود.

درک نحوه تولید سیلندرها به OEM ها، سازندگان تجهیزات و خریداران جایگزین کمک می کند تا به جای مقایسه فقط سوراخ، سکته مغزی و قیمت، توانایی تولید یک تامین کننده را قضاوت کنند. همچنین نشان می دهد که چگونه هر جزء در سیستم هیدرولیک بزرگتر قرار می گیرد.
این راهنما فرآیند تولید را از انتخاب فولاد از طریق ماشینکاری، آبکاری، مونتاژ و بازرسی نهایی دنبال می کند. برای مقایسه گستردهتر سبکهای ساخت، به راهنمای آن مراجعه کنیدانواع و طرح های سیلندر هیدرولیک.
مواد اولیه و مشخصات
مواد سیلندر باید فشار داخلی، بارگذاری چرخه ای، سایش لغزشی، خوردگی و تنش جوشکاری را تحمل کنند. بنابراین اجزای مختلف از نمرات و اشکال مختلف محصول استفاده می کنند.
مواد بشکه سیلندر
در بازار ایالات متحده، بشکه های سیلندر اغلب به عنوان لوله های مکانیکی DOM یا لوله های مکانیکی بدون درز شروع می شوند. SAE 1026 DOM یک گزینه رایج است.
DOM به معنای کشیده شده روی سنبه است. این یک فرآیند تولید را به جای یک درجه فولاد منفرد توصیف می کند. ASTM A513/A513M لولههای مکانیکی -مقاومت-الکتریکی را پوشش میدهد و شامل لولههای کشیده شده-روی- سنبه نوع 5 است. ASTM A519/A519M لوله های مکانیکی بدون درز کربن و فولاد آلیاژی را پوشش می دهد.
| جزء | مواد معمولی | دلیل استفاده |
|---|---|---|
| لوله سیلندر | SAE 1026 DOM | ماشینکاری خوب، در دسترس بودن، و سازگاری ابعادی |
| لوله سنگین- | فولاد کربنی یا آلیاژی بدون درز | برنامههای کاربردی-با فشار بالا و تقاضا |
| لوله با استحکام بالا- | فولاد آلیاژی 4140 | الزامات استحکام بالاتر |
| لوله مقاوم در برابر خوردگی- | فولاد ضد زنگ 304 یا 316 | محیط های دریایی، شیمیایی و شستشو |
| میله پیستون استاندارد | فولاد کربن 1045 | استحکام، ماشین کاری و بستر آبکاری مناسب |
| میله سنگین- | 4140 یا 4340 | استحکام بیشتر و مقاومت در برابر خستگی |
| میله{0}مقاوم در برابر خوردگی | فولاد ضد زنگ 316 یا PH 17-4 | محیط های دریایی و به شدت خورنده |
HYDAC 1026 DOM و ST52.3 DOM را به عنوان مواد لوله سیلندر معمولی فهرست می کند. همچنین 1045 فولاد روکش کروم سرد-کشیده شده 1045 را به عنوان مواد میله معمولی فهرست میکند، با فولاد ضد زنگ 4140، 316 و PH 17-4 برای خدمات سختتر در دسترس است.پس از ماشینکاری، یک لوله سیلندر سنگی شده، سطح داخلی تمام شده ای را که مهر و موم های پیستون روی آن کار می کنند، فراهم می کند.
فولادهای میله پیستونی
SAE 1045 یکی از رایج ترین مواد میله پیستون است. شیمی اسمی معمولی آن تقریباً این است:
کربن: 0.43 تا 0.50٪
منگنز: 0.60 تا 0.90 درصد
فسفر: معمولاً به حداکثر مقدار کم کنترل می شود
گوگرد: به طور معمول تا حداکثر کم کنترل می شود
میلههای{0}}با استحکام بالاتر ممکن است از فولاد مولیبدن 4140 کروم- یا فولاد مولیبدن 4340 نیکل{4}}کروم- استفاده کنند.
شیمی معمولی 4140 تقریباً به صورت زیر است:
کربن: 0.38 تا 0.43٪
کروم: 0.80 تا 1.10٪
مولیبدن: 0.15 تا 0.25 درصد
منگنز: 0.75 تا 1.00 درصد
گرید 4340 نیکل قابل توجهی را اضافه می کند، معمولاً حدود 1.65 تا 2.00٪، که استحکام و چقرمگی بیشتری را فراهم می کند.
SAE J403 سیستمهای ترکیب شیمیایی را برای فولادهای کربنی SAE تعریف میکند. SAE J404 فولادهای آلیاژی از جمله خانواده های 41xx و 43xx را پوشش می دهد. سفارش خرید همچنان به مشخصات محصول قابل اجرا نیاز دارد زیرا شیمی به تنهایی ابعاد، شرایط پردازش یا خواص مکانیکی را تعریف نمی کند.
اجزای ضد زنگ معمولاً از گریدهای 304 و 316 استفاده می کنند. درجه 316 حاوی مولیبدن است و در مواردی که قرار گرفتن در معرض کلرید اهمیت دارد مفید است. برای یک فرم محصول، Outokumpu یک ترکیب معمولی 316L از حدود 17.2٪ کروم، 10.1٪ نیکل، و 2.1٪ مولیبدن را فهرست می کند.
قابلیت ردیابی مواد
فولاد ورودی نباید تنها با برچسب مواد دست نویس شناسایی شود. برای قطعات حیاتی، خریداران ممکن است نیاز داشته باشند:
گزارشهای تست مواد (MTR)
اعداد گرما یا لات
ترکیب شیمیایی
خواص کششی یا تسلیم در صورت لزوم
شرایط{0}}درمان حرارتی
سوابق بازرسی ورودی
عدد حرارتی باید از طریق برش، ماشینکاری، جوشکاری، عملیات حرارتی و بازرسی نهایی قابل ردیابی باقی بماند. این موضوع در مورد سیلندرهای{1}ایمنی حیاتی مورد استفاده در ماشینآلات معدن، سیستمهای بالابر، تجهیزات دریایی، و سایر برنامههایی که خرابی میتواند عواقب جدی داشته باشد، بسیار اهمیت دارد.
ضایعات فولاد حاصل از برش و ماشینکاری بسیار قابل بازیافت است. سیلندرهای قابل تعمیر همچنین می توانند استفاده از مواد و هزینه مالکیت را کاهش دهند زیرا به جای دور انداختن مجموعه کامل، می توان مهر و موم، گلند، میله و بشکه های قابل تعمیر را جایگزین کرد.
ماشینکاری بشکه و میله
هنگامی که مواد ورودی از بازرسی عبور کرد، بشکه و میله به سمت ماشینکاری دقیق حرکت می کنند. در این مرحله سطوح فولادی معمولی به سطوح کاری یک سیستم آب بندی تبدیل می شوند.
ماشینکاری بشکه سیلندر
لوله به طول بریده شده و برای ماشین کاری آماده می شود. بسته به شرایط شروع و پایان مورد نیاز، تولید ممکن است شامل موارد زیر باشد:
خسته کننده ← اسکی ← هونینگ ← غلتک زدن
هر بشکه ای از هر عملیاتی عبور نمی کند.
Honing به طور گسترده مورد استفاده قرار می گیرد زیرا بهبود می بخشد:
گردی مته سوراخ کردن
صراط مستقیم
قوام قطر
بافت سطح
نگهداری روان کننده
اسکیت زدن و روکش کردن با غلتک میتواند نرخ تولید بالایی را فراهم کند در حالی که سوراخی صاف و کار-سخت شده ایجاد میکند. این باعث می شود این ترکیب در تولید حجمی مفید باشد.
پرداخت سطح سوراخ سیلندر
کمترین مقدار ممکن Ra به طور خودکار بهترین پایان نیست. سوراخ باید به اندازه کافی صاف باشد تا ضمن حفظ دره های میکروسکوپی که روغن روان کننده را در خود نگه می دارد، از بریدگی مهر و موم پیستون جلوگیری شود.
SKF تقریباً توصیه می کند:
Ra=0.05 تا 0.20 میکرومتر
Rz=0.4 تا 2.0 میکرومتر
برای سطوح آب بندی مته دینامیکی که با سنگزنی یا براق کردن غلتکی تولید می شود.
یک نقاشی مفید اغلب بیشتر از Ra را مشخص می کند. ویژگی های اضافی ممکن است شامل موارد زیر باشد:
Rz
Rmax
نسبت مواد Rmr
گرد بودن
استوانه ای
صراط مستقیم
پارکر همچنین خاطرنشان می کند که دو سطح با Ra یکسان می توانند رفتار متفاوتی داشته باشند زیرا شکل قله ها و توزیع دره ها بر روانکاری و سایش آب بندی تأثیر می گذارد.
تحمل قطر سوراخ
سیلندرهای دقیق اغلب از تلورانس های سوراخ قابل مقایسه با H8 یا H9 استفاده می کنند. انتخاب بستگی به اندازه سیلندر، سیستم آب بندی، روش ماشینکاری و کاربرد دارد.
تلورانس نهایی را از سخت افزار و توصیه های شیار سازنده مهر و موم به جای کپی کردن یک مقدار در هر طرح انتخاب کنید. به عنوان مرجع، یک جدول SKF منتشر شده تقریباً +0.046/0 میلیمتر را برای سوراخ H8 بین 50 تا 80 میلیمتر مجاز میکند.
ماشینکاری میله پیستون
یک فرآیند معمولی میله عبارت است از:
تراشکاری ← صاف کردن ← سنگ زنی ← پرداخت ← عملیات سطحی ← پرداخت نهایی
سنگ زنی بدون مرکز در تولید رایج است زیرا می تواند تلورانس های قطر نزدیک را در طول میله های طولانی حفظ کند.
کیفیت-بالامیلههای پیستون{0}}روکش کرومممکن است زبری سطح زیر 0.2 میکرومتر Ra داشته باشد. Ovako Ra زیر 0.2 میکرومتر را برای محصولات Cromax خود با مقادیر معمولی حدود 0.05 تا 0.10 میکرومتر مشخص می کند. راهنمای مهر و موم پارکر حدود Ra 0.2 میکرومتر را برای برخی از سطوح آب بندی دینامیکی لاستیکی و PTFE و حدود Ra 0.4 میکرومتر را برای برخی از کاربردهای پلی اورتان فهرست می کند.
بازرسی ماشینکاری
سازندگان ممکن است ابعاد و سطوح بحرانی را با موارد زیر بررسی کنند:
حفره سنج
گیج های هوا
دستگاه های اندازه گیری مختصات
تست کننده های گرد
پروفیلومترها
وسایل صافی
میکرومتر
تجهیزات بازرسی نوری
یک پروفیلومتر به ویژه مفید است زیرا بازرسی بصری نمی تواند ناهمواری سطح آب بندی-را به طور قابل اعتماد تأیید کند.
کارخانجات با حجم بالا ممکن است از مراکز تراشکاری CNC، ماشینهای تراش خودکار، بارگذاری رباتیک، سلولهای جوشکاری خودکار و اندازهگیری در فرآیند استفاده کنند. اتوماسیون میتواند تغییرات و کار در هر سیلندر را کاهش دهد، اما سازنده همچنان نیازمند نظارت بر قابلیت-و بازرسی نهایی است.
عملیات حرارتی و مهندسی سطح میله
شیمی فولاد تنها بخشی از معادله مقاومت است. عملیات حرارتی و پردازش سطح نیز نحوه عملکرد یک میله یا بشکه را تعیین می کند.
درمان عادی و خاموش کننده-و-خلق
تولیدکنندگان ممکن است فولادهای کربنی و آلیاژی را برای پالایش ریزساختار پس از آهنگری یا پردازش گرم نرمال کنند. معمولی کردن معمولاً کربن یا فولاد کم آلیاژ را تا حدود 800 تا 920 درجه گرم می کند و به دنبال آن خنک شدن هوا انجام می شود. معتدل شدن دمای بالا برای این فولادها معمولاً در حدود 500 درجه یا بالاتر اتفاق میافتد، اما دمای نهایی به درجه، ضخامت مقطع و خواص مکانیکی مورد نیاز بستگی دارد. در نقشه باید مقاومت تسلیم، سختی یا سایر ویژگیهای نهایی مورد نیاز به جای فرض اینکه یک دما برای هر اندازه میله کار میکند، ذکر شود.
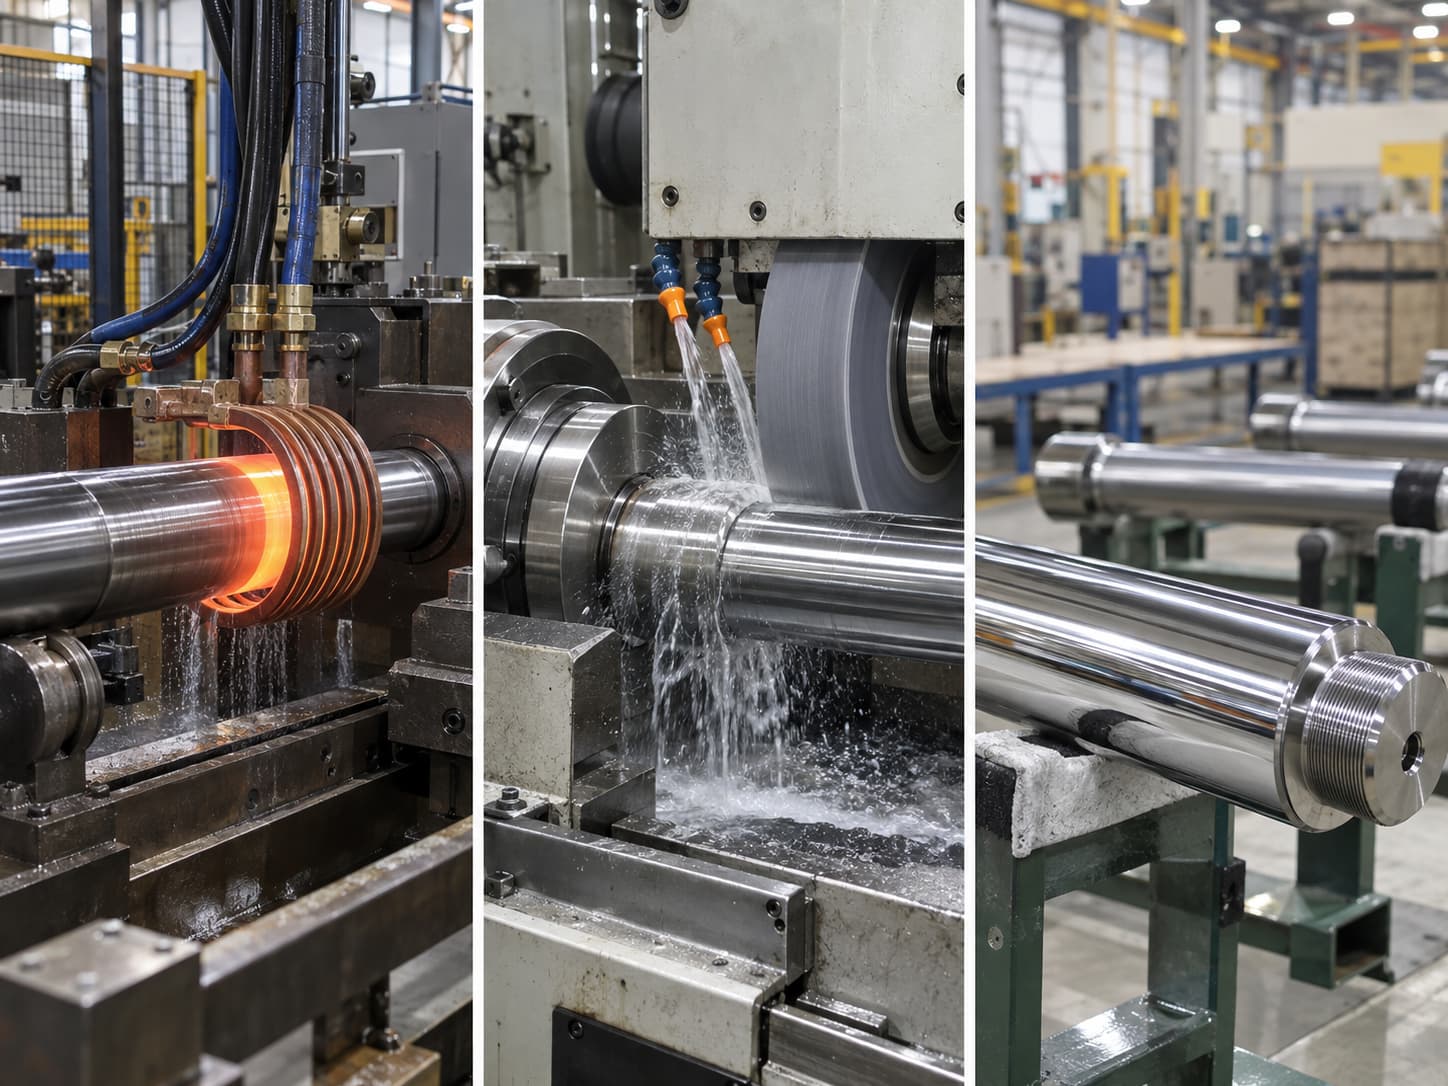
سخت شدن القایی
سخت شدن القایی یک سطح سخت شده ایجاد می کند و در عین حال هسته سخت تری را حفظ می کند. بسته به برنامه، می تواند بهبود یابد:
مقاومت در برابر آسیب ضربه
مقاومت در برابر سایش سطح
مقاومت در برابر تغییر شکل موضعی
عملکرد کمانش میله
میله معمولاً پس از سخت شدن القایی و قبل از آبکاری آسیاب می شود.
آبکاری کروم سخت
کروم سخت به عنوان یک روکش معمولی میله باقی می ماند زیرا اصطکاک کم، سختی بالا، مقاومت در برابر سایش خوب، روش های تعمیر آشنا و در دسترس بودن صنعتی گسترده را فراهم می کند.
میله های هیدرولیک تجاری اغلب از لایه های کرومی که در ده ها میکرون اندازه گیری می شوند استفاده می کنند. به عنوان مثال، Ovako حداقل ضخامت حدود 20 میکرومتر را برای بسیاری از اندازه های کروماکس و سختی کروم حداقل 850 HV0.1 را مشخص می کند. طرحهای حساس به-وظایف و خوردگی{5}}از لایه ضخیمتری استفاده میکنند.
نیتروژن در مقایسه با کروم سخت
نیتریدینگ یک پوشش فلزی جداگانه اضافه نمی کند. در عوض نیتروژن در سطح فولاد پخش می شود.
نیتریدینگ گاز معمولاً نزدیک به 520 درجه انجام می شود. این یک لایه انتشار سخت شده با اعوجاج نسبتا کمی ایجاد می کند و می تواند مقاومت در برابر سایش و عملکرد خستگی را از طریق سختی سطح بالاتر و تنش های فشاری بهبود بخشد.
| ویژگی | کروم سخت | نیتریدینگ |
|---|---|---|
| نوع سطح | پوشش رسوبی | انتشار{0}}لایه سخت شده |
| مقاومت در برابر سایش | عالی | عالی |
| سختی سطح | خیلی بالا | خیلی بالا |
| ایجاد ابعاد | بله | کوچک |
| خطر ترک خوردگی پوشش | ممکن است | بدون پوشش جداگانه برای لایه برداری |
| مقاومت در برابر خوردگی | متوسط تا زیاد بسته به سیستم | بستگی به فرآیند و مواد دارد |
| قابلیت تعمیر | فرآیند صنعتی آشنا | تخصصی تر |
نیتریدینگ به ویژه برای برخی از فولادهای آلیاژی حاوی کروم، مولیبدن، وانادیم یا آلومینیوم مناسب است. نباید تصور کرد که در هر محیطی مقاومت خوردگی بهتری نسبت به کروم دارد.
پایان میله برای خوردگی شدید
ماشینآلات برفبر{0}، تجهیزات دریایی و فراساحلی، سیستمهای معدن، و کاربردهای ساحلی ممکن است به حفاظت بیشتری نسبت به کروم سخت معمولی نیاز داشته باشند.
گزینه ها عبارتند از:
سیستمهای نیکل{0}}کروم
پوششهای اسپری حرارتی-به سبک HVOF
پوشش های سرامیکی
روکش های لیزری-
میله های فولادی ضد زنگ
سیستم های پوشش اختصاصی
پارکر سیستمهای کروم سخت، نیکل کروم، نیترید، سرامیک و میلههای{0}}لیزری را برای شرایط مختلف سایش و خوردگی ارائه میکند. سیستم Global Shield آن با ضخامت استاندارد تقریباً 0.001 اینچ در برخی محصولات عرضه می شود و برای خدمات خوردگی شدید در نظر گرفته شده است.
آزمایش اسپری نمک ASTM B117 ممکن است برای مقایسه فلزات و پوششها استفاده شود. ASTM B117{4}}26 یک محیط مه کنترل شده-نمک را تعریف میکند، اما استاندارد هشدار میدهد که ساعتهای نمک پاشی به تنهایی نباید به عنوان پیشبینی مستقیم عمر مفید تلقی شود.
مهر و موم، مونتاژ و آزمایش نهایی
اگر بسته بندی مهر و موم اشتباه باشد یا مجموعه آلوده باشد، بشکه و میله دقیقاً ماشینکاری شده همچنان از کار می افتد.
مواد مهر و موم
| مواد مهر و موم | استفاده معمولی |
|---|---|
| NBR | سیستم های هیدرولیک روغن معدنی عمومی- |
| HNBR | بهبود مقاومت در برابر حرارت و پیری |
| پلی اورتان یا PU | مقاومت در برابر سایش و اکستروژن بالا |
| PTFE | اصطکاک کم، سرعت بالا، یا کاربردهای شیمیایی |
| FKM | دماهای بالا و مایعات تهاجمی |
انتخاب مهر باید موارد زیر را در نظر بگیرد:
سیال هیدرولیک
فشار
دما
سرعت میله
شکاف اکستروژن
آلودگی
چرخه وظیفه
نمودار دمای پلیمر عمومی کافی نیست. برای مثال، آب-گلیکول و مایعات{2}}آب{{3} با محتوای بالا ممکن است به بسته بندی آب بندی متفاوتی از روغن هیدرولیک نفتی نیاز داشته باشند. پارکر خاطرنشان می کند که برخی از ترتیبات آب بندی معمولی برای آب یا سیالات با محتوای آب{{6} بالا نامناسب هستند و ساختار اصلاح شده ای را برای سرویس آب ارائه می دهد.
مجموعه سیلندر
یک دنباله معمولی این است:
قطعات تمیز ← نصب مهر و موم پیستون ← نصب مهر و موم میله و برف پاک کن ← اتصال پیستون به میله ← قرار دادن مجموعه میله و پیستون ← نصب گلند یا سر ← بستن سیلندر → بست های گشتاور ← پورت های تست را وصل کنید
پاکیزگی ضروری است. یک تراشه فلزی که در زیر لبه مهر و موم گیر کرده است می تواند هم به مهر و هم میله در چند چرخه اول آسیب برساند.
در طول مونتاژ، تکنسین ها باید موارد زیر را بررسی کنند:
جهت مهر و موم
مهر و موم لب
پشتیبان-موقعیت حلقه
ابعاد شیار
سرب-در پخ
سطح میله
حفاری تمیزی
برخی از مهر و موم ها به مخروط های نصب یا ابزار انبساط نیاز دارند. برخی از مهر و موم های ترموپلاستیک ممکن است قبل از نصب گرم شوند تا خطر برش یا کشیدگی بیش از حد آنها کاهش یابد. سطوح آب بندی دینامیک معمولاً یک روان کننده سازگار با سیال هیدرولیک نهایی دریافت می کنند.
انتخاب کامل ازقطعات سیلندر هیدرولیکشامل لولهها، میلهها، مهر و مومها، قطعات سایش، غدد، پیستونها و سختافزارهای مرتبط مورد استفاده در طول تولید یا تعمیر است.
آزمایش سیلندر نهایی
سازندگان باید سیلندرهای تکمیل شده را چرخه کنند و قبل از حمل و نقل آنها را از نظر نشت بررسی کنند. ISO 10100:2020، که مجدداً در سال 2026 تأیید شد، آزمایشهای پذیرش و عملکرد سیلندرهای قدرت سیال هیدرولیک- را مشخص میکند.
برنامه کیفیت تولید ممکن است شامل موارد زیر باشد:
بازرسی ابعادی
دوچرخه سواری با بار ممنوع-
تست نشتی داخلی
بازرسی نشتی خارجی
آزمایش فشار اثباتی
تایید سکته مغزی
تست کوسن
تست سنسور در صورت لزوم
رنگ و بازرسی بصری
برخی از مشخصات پروژه و سازنده از فشارهای اثباتی در حدود 1.3 تا 1.5 برابر فشار کاری استفاده می کنند. ضریب 1.5 یک الزام جهانی نیست. استاندارد قابل اجرا، مشخصات مشتری، و طرح اعتبارسنجی{5}}طراحی باید فشار اثبات، زمان نگهداری، نشت مجاز، و الزامات ترکیدگی را تعریف کند.
آزمایش انفجار معمولاً مخرب است و به جای آزمایش معمول هر سیلندر تولیدی، به اعتبار طراحی تعلق دارد.
طراحیهای با کارایی بالا-همچنین ممکن است صدها هزار یا میلیونها چرخه استقامت را برای ارزیابی انجام دهند:
سایش مهر و موم
ترک خوردگی خستگی
حفظ فشار
سایش بلبرینگ
دوام روکش میله-
استانداردهای ابعادی نیز ممکن است اعمال شوند. ISO 6020-2:2015 ابعاد نصب را برای سیلندرهای فشرده 16 مگاپاسکال پوشش می دهد و جریان دارد. ISO 6022:2006 ابعاد نصب سیلندرهای سری 25 مگاپاسکال را پوشش می دهد و از طریق ISO/DIS 6022 در حال بازنگری است.
تولید میله-و سیلندر جوش داده شده
ساخت سیلندر بر فرآیند تولید، اندازه پاکت، روش تعمیر و هزینه کل مالکیت تأثیر می گذارد.
| ویژگی | سیلندر میله ای- | سیلندر جوش داده شده |
|---|---|---|
| ساخت و ساز | کلاهک های انتهایی که توسط میله های اتصال بسته شده اند | بشکه و ساختار انتهایی جوش داده شده است |
| قابلیت سرویس دهی | عالی | بیشتر به طراحی بستگی دارد |
| اندازه پاکت | بزرگتر | فشرده |
| تولید | بسیار استاندارد شده | انعطاف پذیر و قابل تنظیم |
| کاربرد رایج | تجهیزات صنعتی | تجهیزات سیار و خارج از بزرگراه- |
| تعمیر | به راحتی جدا می شود | ممکن است به کار ساخت بیشتری نیاز داشته باشد |
سیلندرهای میله ای در ماشین آلات کارخانه رایج هستند زیرا تکنسین ها می توانند نسبتاً به راحتی به مهر و موم ها، گلندها، پیستون ها و بشکه های آنها دسترسی داشته باشند.
سیلندرهای هیدرولیک جوش داده شده در بیلهای مکانیکی، لودرها، تجهیزات کشاورزی و سایر ماشینهای متحرک که ابعاد فشرده و ساختار ناهموار اهمیت دارند، رایج هستند.
هزینه تولید و زمان تحویل به بیش از ساعت ماشینکاری بستگی دارد. تنگناهای رایج عبارتند از:
در دسترس بودن فولاد تخصصی
لوله با قطر بزرگ-
ظرفیت عملیات حرارتی-
آبکاری کروم
پوشش های ویژه
صلاحیت جوشکاری
آهنگری سفارشی
در دسترس بودن مهر
یک طراحی قابل استفاده می تواند هزینه مالکیت را کاهش دهد. اقلام قابل تعویض معمولی عبارتند از مهر و موم، حلقه های سایش، برف پاک کن ها، غده ها، پیستون ها، بلبرینگ ها، پین ها و در بسیاری از طرح ها، میله.
اگر هندسه بشکه و اجزای ساختاری در محدوده تحمل باقی بمانند، سیلندر ممکن است به جای تعویض، بازسازی یا بازسازی شود. ثبت کامل ابعاد سیلندر هیدرولیک به تعمیرگاه یا سازنده کمک می کند تا واحد موجود را ارزیابی کند.
آماده سازی استعلام ساخت
هنگام تهیه سیلندرهای هیدرولیک صنعتی استاندارد یا سفارشی، بیش از قیمت پایه درخواست کنید.
از سازنده بخواهید:
الزامات مواد و MTR
یک جدول تحمل ماشینکاری معمولی-
مشخصات سطح میله و سوراخ
الزامات-درمان حرارتی
گزینه های پوشش
مهر و موم کردن-توصیه های مادی
روش آزمایش فشار{0}
یک نمونه نقشه CAD یا صورتحساب مواد
نمونه اولیه و زمان تولید
برای بررسی فنی، فشار کاری، فشار اوج، سوراخ، قطر میله، کورس، سیال هیدرولیک، دمای عملیاتی، جهت بار، ترتیب نصب، محیط، چرخه کار، و مقدار سالانه را آماده کنید.
اگر مشخصات نظامی، هوافضا، فراساحلی یا سایر مشخصات تنظیم شده اعمال می شود، به جای درخواست یک "گواهینامه MIL" عمومی، الزامات قراردادی دقیق را شناسایی کنید.
نقشه سیلندر و پارامترهای کاربرد را از طریق فرم استعلام سیلندر هیدرولیک برای درخواست بازبینی ساخت، پیشنهاد نمونه اولیه یا توصیه جایگزین ارسال کنید. همچنین می توانید قبل از ارسال بسته مشخصات کامل با دالاس تماس بگیرید.
سوالات متداول
کدام گریدها و مشخصات لوله فولادی در ایالات متحده رایج است؟
مواد معمول بشکه شامل لوله های مکانیکی 1026 DOM و لوله های مکانیکی کربنی یا آلیاژی بدون درز است. ASTM A513/A513M انواع مختلفی از لوله های مکانیکی ERW، از جمله نوع 5 DOM را پوشش می دهد، در حالی که ASTM A519/A519M لوله های مکانیکی کربنی و آلیاژی بدون درز را پوشش می دهد. میله ها معمولاً از فولاد کربنی 1045 استفاده می کنند. سازندگان ممکن است 4140، 4340، فولاد ضد زنگ یا PH 17-4 را برای کاربردهایی که به استحکام یا مقاومت در برابر خوردگی بالاتر نیاز دارند، انتخاب کنند.
کدام تلورانس ماشینکاری و پرداخت سطح را باید انتظار داشته باشم؟
مقادیر به بسته بندی مهر و موم و طراحی سیلندر بستگی دارد. SKF تقریباً 0.05 تا 0.20 میکرومتر Ra را برای سطوح حفرهای دینامیکی-هنینگ یا غلتکی{4}}با عملکرد بالا توصیه میکند. میلههای روکش کروم با کیفیت نیز ممکن است کمتر از 0.2 میکرومتر رادیوم باشند. قطر، گردی، استوانه، Rz، و نسبت مواد باید با هم ارزیابی شوند نه اینکه فقط بر روی Ra تکیه کنیم.
کروم سخت و نیتریدینگ چگونه با هم مقایسه می شوند؟
کروم سخت یک لایه روکش شده با اصطکاک کم-با مقاومت در برابر سایش خوب و زیرساخت تعمیر ایجاد شده اضافه می کند. نیتروژن نیتروژن را در سطح فولاد پخش می کند و می تواند استحکام سایش و خستگی را با تغییر ابعاد کمی بهبود بخشد. فرآیند بهتر به زیرلایه، قرار گرفتن در معرض خوردگی، بارگذاری ضربه، الزامات تعمیر و هزینه بستگی دارد.
از کدام تست های فشار و خستگی باید استفاده کرد؟
ISO 10100:2020 شرایط پذیرش و آزمایش عملکرد را برای سیلندرهای هیدرولیک فراهم می کند. آزمایش تولید ممکن است شامل چرخه عملکردی، آزمایشهای نشتی، آزمایشهای اثبات-فشار، و بازرسی ابعادی باشد. تستهای خستگی طولانی مدت و انفجار معمولاً برای اعتبارسنجی طراحی استفاده میشوند. مشخصات حاکم باید به جای تکیه بر یک ضریب جهانی فشار تست را تعریف کند.
سیل سیلندر چگونه باید انتخاب شود؟
فشار، دما، سرعت سطح، شکاف اکستروژن، سیال هیدرولیک و آلودگی را در نظر بگیرید. NBR و پلی یورتان در سیستمهای نفت معدنی- رایج هستند. PTFE و FKM ممکن است برای دما، اصطکاک یا شرایط شیمیایی سختتر مناسب باشند. ترکیب دقیق را در برابر سیال واقعی بررسی کنید.
مزایای میله- و سیلندرهای جوش داده شده چیست؟
سیلندرهای میله ای به راحتی جدا می شوند و سرویس می شوند و در ماشین آلات صنعتی رایج هستند. سیلندرهای جوشی فشرده و ناهموار هستند و به طور گسترده در تجهیزات متحرک مانند بیل مکانیکی و ماشین آلات کشاورزی استفاده می شوند. بهترین ساخت و ساز به فضای موجود، فشار، چرخه کار، حجم تولید و نیازهای تعمیر و نگهداری بستگی دارد.